

热门产品
MORE
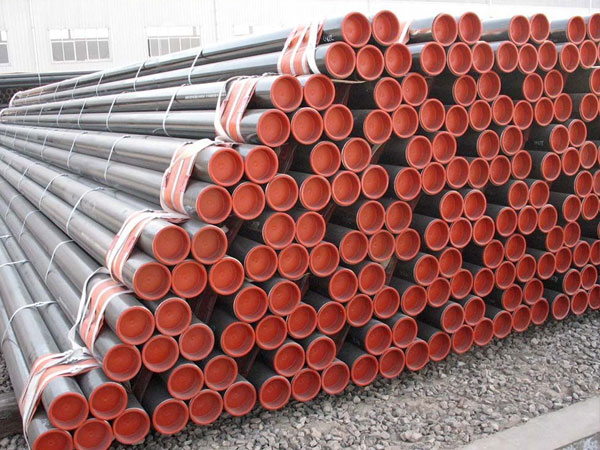
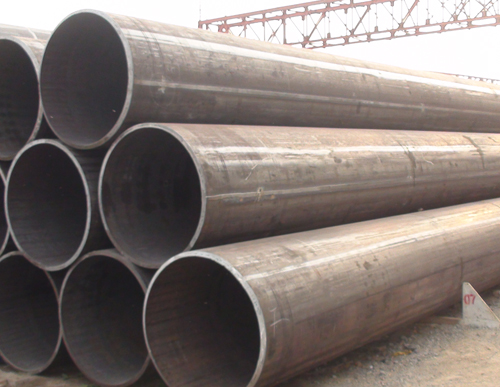
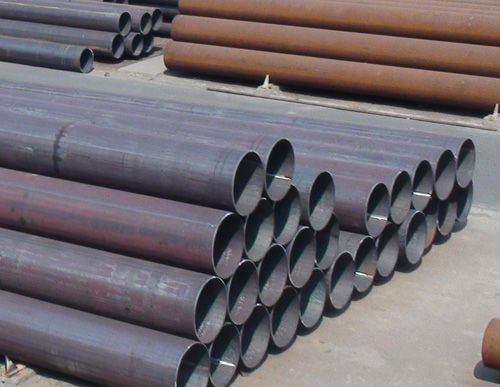

厚壁直缝不锈钢管规范安装防泄漏
厚壁直缝不锈钢管依托不锈钢材质的不怕蚀性与厚壁结构的优点,成为化工、制造等区域高压腐蚀介质输送的核心载体,其直缝焊缝沿轴向连续分布的结构特性,对安装环节的工艺精度提出了要求。一旦安装过程中工序管控不到位,易出现焊缝应力集中、对接面贴合偏差、密封结构失效等问题,直接引发介质泄漏,不仅会造成物料损耗,愈可能带来腐蚀介质外溢的稳定隐患。建立覆盖全流程的标准化安装规范,是从根源上确定厚壁直缝不锈钢管长期运行零泄漏的核心基础。
安装前预处理管控
正式开展安装作业前,先对单根厚壁直缝不锈钢管做全部入场核验。主要检查直缝焊缝的表面状态,确认无运输、转的运过程中产生的磕碰凹坑、隐性微裂纹,焊缝余高均匀过渡,不存在局部应力集中的凸起缺陷。随后清理管体内外表面的防护残留、浮尘与金属碎屑,要全部清理焊缝两侧热影响区附着的杂质,避免后续焊接过程中杂质渗入熔池,形成焊缝内部气孔、夹渣等隐性缺陷,破坏焊缝的致密性。
对钢管两端的对接坡口做专项修整,去掉坡口边缘的卷边、毛刺,确定坡口角度、钝边厚度均匀一致,同时清理坡口两侧确定范围内的氧化层,露出不锈钢材质本身的金属光泽,为后续对接焊接做好准备。预处理过程中避免碳钢工具直接长时间接触不锈钢表面,防止铁离子附着引发后续表面锈蚀,埋下腐蚀泄漏的潜在隐患。
准确对接与焊接工艺管控
厚壁直缝不锈钢管的现场对接环节,采用用的工装夹具定位,调整两根钢管的同轴度,确定对接间隙均匀一致,错边量控制在工艺允许的范围内,避免局部错边过大导致焊缝填充不均,形成贯穿性的焊接缺陷。定位焊选用与正式焊接全部匹配的焊接材料,定位焊缝的长度与厚度达到支撑强度要求,同时要避免定位焊焊点出现裂纹、气孔,正式焊接前将定位焊点打磨平滑,融入主焊缝的整体熔敷金属中。
焊接过程严格执行不锈钢材质专属的预热与层间温度管控要求,控制焊接热输入的均匀性,避免局部温度过高引发晶粒粗大,降低焊缝的不怕蚀性能与结构强度。厚壁焊缝采用多层多道焊工艺,每完成一道焊道及时清理焊渣,检查确认无表面缺陷后再开展下一道焊接,全程做好焊缝的气体保护,避免合金元素烧损,确定整条直缝对接焊缝的致密性、不怕蚀性与母材本体性能全部匹配,从焊接源头避免焊缝泄漏风险。
安装过程应力防控
厚壁直缝不锈钢管焊接完成后,及时开展消应力处理,去掉焊接过程中在焊缝及周边热影响区积攒的残余应力,避免后续运行过程中残余应力与介质腐蚀共同作用,引发应力腐蚀开裂,造成延迟性泄漏。敷设安装过程中,严格按照管线的热变形趋势设置正确的支撑结构与形变补偿装置,避免管体被刚性约束,运行过程中温度变化产生的热应力无法释放,导致焊缝或管体局部出现开裂泄漏。
所有支撑点位与不锈钢管体的接触位置,加装隔离垫片,避免不同材质直接接触形成电偶腐蚀,同时防止支撑结构的硬质棱角划伤管体表面的钝化膜,引发局部点蚀逐步穿透管壁。管线的走向排布避开易出现外力撞击、剧烈振动的区域,降低外部附加载荷对管体与焊缝的持续冲击,减少机械疲劳引发的泄漏隐患。
密封核验与移交前闭环检查
全部安装作业完成后,先对所有焊缝做全覆盖的外观检查,确认焊缝表面成型均匀,无表面裂纹、气孔、咬边等可见缺陷。随后按照规范要求开展整体不怕压与密封性试验,缓慢提升试验压力,全程检查所有对接焊缝、连接部位无任意渗漏、可见变形,确认整个管线系统的密封性能全部达标。
试验完成后及时将管体内的残留介质全部排空吹干,避免残留腐蚀性介质长期滞留管内,侵蚀管壁与焊缝。然后对整个安装管线的支撑状态、应力释放空间、外表面防护完整性做全部复核,确认所有安装工序全部符合规范要求后,正式移交后续运行工序。整套全流程标准化安装管控体系,从根源上规避厚壁直缝不锈钢管的各类泄漏风险,为高压腐蚀介质的长期稳定输送筑牢坚实的稳定屏障。