

信息动态
MORE
厚壁直缝钢管按标运维延寿命
2026-10-23
埋弧焊直缝钢管运输与使用全流程要点
2026-10-19
双面埋弧焊直缝钢管储运操作规范
2026-10-15
钢管承压适配与服役寿命管控指南
2026-10-11
油气长输管线埋弧钢管核心使用要求
2026-10-07
产品详情


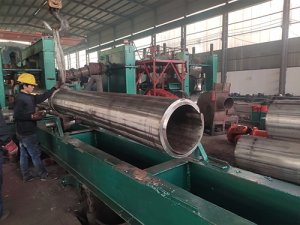
厚壁直缝不锈钢管是根据电磁感应原理和交流电荷在导体中的趋肤效应、临近效应和涡流热效应,使焊缝边沿的钢材局部加热到熔融状态,经滚轮的挤压,使对接焊缝实现晶间接合,从而达到焊缝焊接之目的。高频焊是一种感应焊(或压力接触焊),它无需焊缝填充料,无焊接飞溅,焊接热影响区窄,焊接成型美观,焊接机械机能等长处,因此在钢管的出产中受到的应用。钢管的高频焊接恰是利用交流电的趋肤效应和临近效应,钢材(带钢)经滚压成型后,形成一个截面断开的圆形管坯,在管坯内靠近感应线圈中间四周旋转一个或一组阻抗器(磁棒),阻抗器与管坯启齿处形成一个电磁感应回路,在趋肤效应和临近效应的作用下,管坯启齿处边沿产生强盛而集中的热效应,使焊缝边沿速度适宜加热到焊接所需温度经压辊挤压后,熔融状态的金属实现晶间接合,冷却后形成一条牢固的对接焊缝。高频直缝钢管工艺。
{ysseo:fcity}[field:citytitle/]{/ysseo:fcity}