

热门产品
MORE
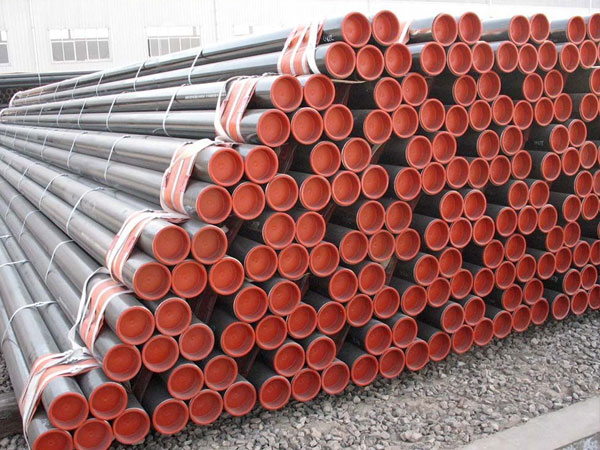
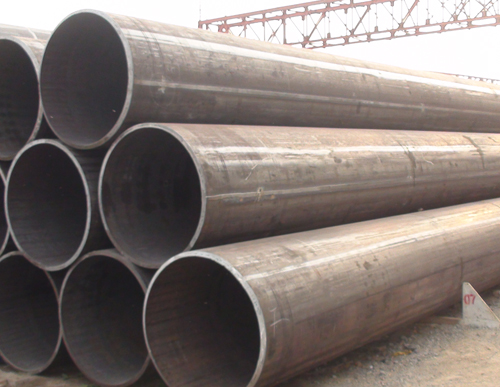
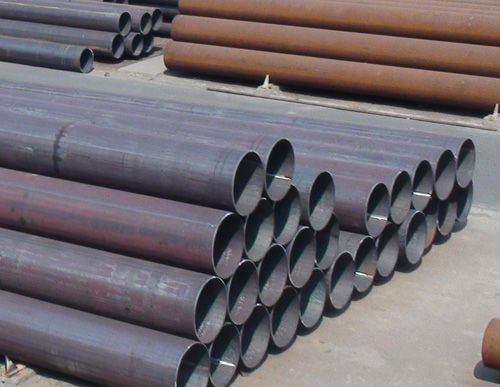

埋弧焊直缝钢管运输与使用全流程要点
埋弧焊直缝钢管依托双面埋弧焊成型的连续直缝结构,兼具厚壁与焊缝高致密性的特性,普遍应用于高压流体输送、重载结构配套等工业场景。其全流程品质管控覆盖从出厂转的运到长期服役的完整链条,任意一个环节的管控疏漏,都可能引发焊缝损伤、管体变形、承压性能衰减等问题,直接破坏整体运行性。建立连贯统一的全流程管控要点体系,是确定埋弧焊直缝钢管全程状态完好、性能稳定的核心支撑。
运输环节专项防护要点
装车作业前,先对运输承载平台做全部清理,全部清理表面尖锐杂物、硬质凸起,满铺弹性好缓冲垫层,从底层隔绝管体与金属车厢的刚性接触。针对埋弧焊直缝钢管的核心薄弱部位——整条轴向直缝焊缝,提前沿焊缝全长粘贴高延展性柔性缓冲垫层,全部覆盖焊缝余高与两侧热影响区,避免焊缝直接暴露在外,避免磕碰、挤压对焊接核心区域造成损伤。管体两端的对接坡口加装柔性硬质护套,防止转的运过程中端口磕碰卷边,确定后续现场对接的坡口精度。
排布时所有钢管沿车辆行进方向顺向摆放,相邻管体之间嵌入柔性隔离条,确定所有直缝焊缝的朝向相互错位,避免相邻管体的焊缝直接刚性接触挤压。分层堆叠时,上下层管体的焊缝位置全部错开,隔离横梁的支撑点位全部避开焊缝区域,让管体母材均匀分散上层载荷。采用宽幅柔性紧固带完成整体固定,捆扎点位避开焊缝与坡口部位,行驶过程中选择择择路况平稳的路径,中途休整时抽查防护层与固定状态,卸车时使用宽幅柔性吊装带平稳起吊,全程避免拖拽、抛掷等野蛮操作,运抵现场的管体无磕碰、无变形、焊缝完好。
安装对接工艺管控要点
现场安装前,先逐根核验管体状态,清理管体内外残留的防护碎屑、浮尘杂质,主要打磨直缝焊缝周边的氧化层,去掉坡口边缘的毛刺、卷边,确定对接面的洁净度与平整度。采用用工装夹具定位管体,调整同轴度确定对接间隙均匀、错边量控制在工艺允许范围内,避免局部错边过大导致后续焊缝填充不均,形成内部隐性缺陷。
现场对接焊接选用与母材性能匹配的焊接材料,严格执行埋弧焊配套的预热与层间温度管控要求,采用多层多道焊工艺确定厚壁焊缝全部熔透,每道焊道完成后及时清理焊渣,确认无表面缺陷后再开展下一道焊接,全程做好焊缝区域的气体保护,避免合金元素烧损,确定现场补焊的焊缝致密性、力学性能与原厂直缝焊缝全部一致。焊接完成后及时开展消应力处理,去掉焊接热影响区积攒的残余应力,避免后续运行中残余应力与外载荷叠加引发应力开裂。管线支撑点位避开直缝焊缝区域,预留正确的热形变缓冲空间,防止管体被刚性约束产生附加应力,支撑与管体的接触位置加装隔离垫片,规避电偶腐蚀划伤管体钝化膜。
运行与运维延寿要点
正式投用前完成全系统密封性与不怕压核验,确认所有焊缝、连接部位无渗漏、无异常形变,全部符合工况使用标准后再逐步加载运行。日常操作保持压力、温度的平稳过渡,避免瞬间载荷骤变产生的冲击应力反复作用在直缝焊缝上,加速材料疲劳老化。针对输送腐蚀性介质的场景,严格管控介质参数在设计允许范围内,减缓介质对管壁与焊缝热影响区的侵蚀速率。
建立标准化定期巡检机制,主要排查直缝焊缝的外观状态、外防护层完整性、支撑结构稳固性,按周期开展焊缝无损检测与管壁剩余壁厚抽检,及时发现隐性微裂纹、局部腐蚀减薄等早期隐患,一时间按标准工艺完成闭环修理。在管线服役中后期,结合历次运维数据动态调整管控主要,对性能衰减偏快的管段做主要监护,在合规范围内优化运行参数,避免不需要的额外载荷加速管材老化。整套连贯的全流程管控要点,从运输防护到运维延寿形成完整闭环,能大程度确定埋弧焊直缝钢管的结构性,实现长周期稳定服役的核心目标。