

热门产品
MORE
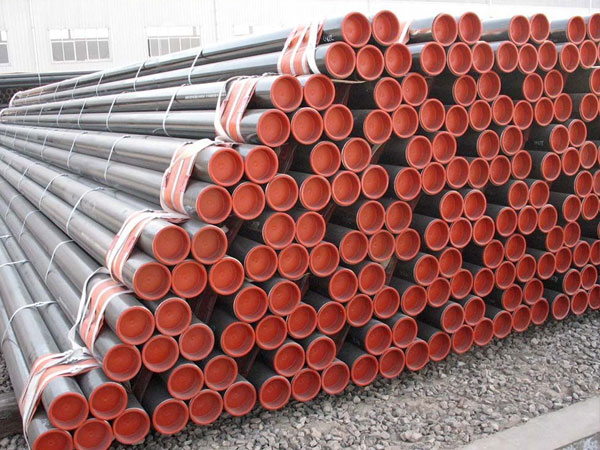
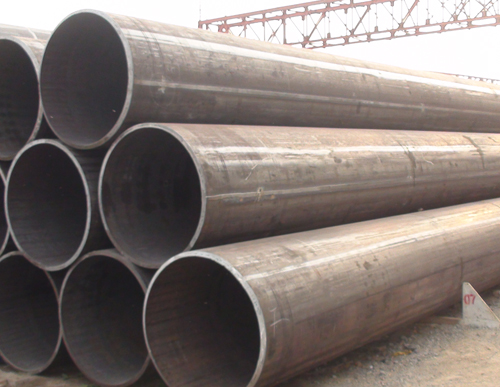
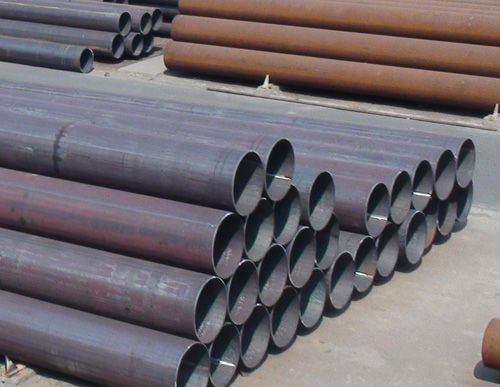

埋弧钢管转的运稳护焊缝无损伤
埋弧钢管经过双面埋弧焊工艺成型后,焊缝区域是整根管体结构强度与密封性的核心承载部位,也是转的运过程中易受外力损伤的薄弱环节。焊缝区域在焊接完成后虽已通过焊后检验确认强度达标,但局部焊接热影响区的金相组织仍处于相对敏感的状态,一旦转的运过程中出现磕碰、挤压、剧烈撞击,易引发焊缝表面凹坑、微裂纹甚至局部开裂等问题,直接破坏大口径焊缝的强度与密封性,为后续敷设安装、长期服役埋下稳定隐患。建立全流程的焊缝专项稳护规范,是确定埋弧钢管从焊接下线到现场安装全程焊缝状态完好的核心环节。
焊后下线前置防护
埋弧钢管完成然后一道焊后检验工序后,一时间开展焊缝区域的专属防护处理。先使用洁净的柔性无尘布将整条焊缝表面残留的焊渣飞溅、氧化皮碎屑全部清理干净,确认焊缝表面无附着硬质凸起杂质后,沿整条焊缝的全长范围粘贴弹性好的缓冲防护垫层,垫层全部覆盖焊缝余高区域以及两侧相邻的热影响区,将原本凸起于管体表面的焊缝全部包裹在柔性防护结构内,避免后续转的运过程中焊缝直接与其他硬质物体发生刚性接触。
针对焊缝两端的起弧与收弧敏感位置,额外加装定制化的弧形硬质护角,护角与焊缝表面之间保留缓冲垫层间隔,既可以抵御外力的直接撞击,又不会对焊缝局部形成额外挤压。完成单根钢管的焊缝专项防护后,将管体平稳转移至带有柔性衬垫的临时存放托架上,托架的支撑点位全部避开焊缝所在位置,让管体的母材区域均匀承载整体重量,避免焊缝局部长期受力引发的隐性损伤。
场内转的运平稳管控
场内短距离转的运作业选择择用带用缓冲托架的转的运车辆,托架的支撑梁表面全部铺设加厚的柔性缓冲层,托架上预设的管体卡位全部避开焊缝排布路径,每根钢管放置到位后,焊缝区域全程处于悬空无接触的状态,转的运过程中焊缝不会与托架任意部位发生摩擦、磕碰。起吊作业全程采用宽幅柔性吊装带,严禁使用钢丝绳直接捆绑管体,起吊的捆绑点位同样提前避开焊缝位置,起吊过程保持匀速平稳,避免管体出现剧烈晃动、摆动,防止焊缝部位意外撞击周边的硬质设施。
多根钢管同步转的运时,管体与管体之间的接触位置全部加装隔离缓冲条,确定相邻两根钢管的焊缝区域全部错位排布,不会出现焊缝直接相互挤压、磕碰的情况。转的运路径提前做全部清理,移除路面所有凸起的硬物、尖锐杂物,全程保持低速平稳行驶,避开坑洼颠簸路段,大程度降低管体在托架上的惯性滑动趋势,从路径层面减少焊缝受外力冲击的可能性。
堆叠暂存防损规范
埋弧钢管进入批量暂存区域后,严格执行分层错位堆叠规则,底层钢管全部摆放在带有柔性衬垫的等高枕墩上,所有枕墩的支撑点避开焊缝位置,让管体母材均匀承载重量。上层钢管与底层钢管的排布方向保持平行,上下两层的焊缝位置全部错开,相应禁止上层钢管的焊缝直接压在下层钢管的母材或焊缝上,避免局部集中受力造成焊缝被挤压变形。
各层钢管之间架设用的隔离缓冲横梁,横梁与管体的接触位置同样避开焊缝区域,横梁表面的柔性垫层进一步分散上层管体的整体压力,避免局部应力集中损伤焊缝的情况。暂存区域周边设置硬质隔离警示,避免无关转的运设备、硬质工具意外撞击管体焊缝部位,同时定期巡检暂存堆垛的稳固状态,若发现管体移位、缓冲层脱落的情况一时间复位处理,去掉焊缝受挤压磕碰的隐患。
场外转的运与卸车收尾防护
场外长途转的运装车时,再次核对每根钢管的焊缝防护层完好状态,确认无脱落、移位情况后再按排布规则装车,所有捆扎固定的点位全部避开焊缝区域,紧固力度保持均匀适中,不会对焊缝部位形成额外的径向挤压。运输途中尽量选择路况平稳的路线,中途休整时同步抽查焊缝防护层的状态,避免长距离颠簸导致防护层移位失效。
卸车作业依旧采用柔性吊装带平稳起吊,禁止直接将钢管从车厢边缘推落、拖拽,卸车后逐根拆除焊缝外层防护结构,目视检查整条焊缝的表面状态,确认无磕碰凹坑、无挤压形变、无新增微损伤,焊缝的完整性全部符合后续焊接预热、敷设安装的工艺要求后,再正式移交下一道工序。整套全流程稳护规范,能大程度保留双面埋弧焊成型后的焊缝原始品质,为后续钢管长期服役的结构性筑牢基础。